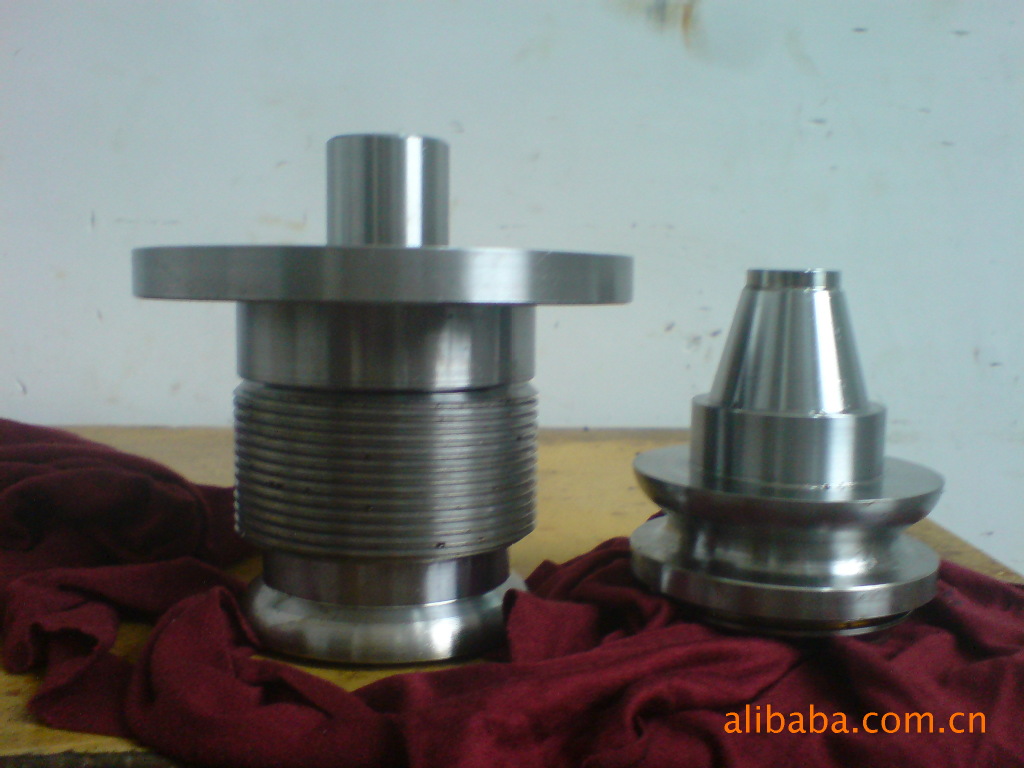
探秘机械加工高难度零件工厂的精密制造世界
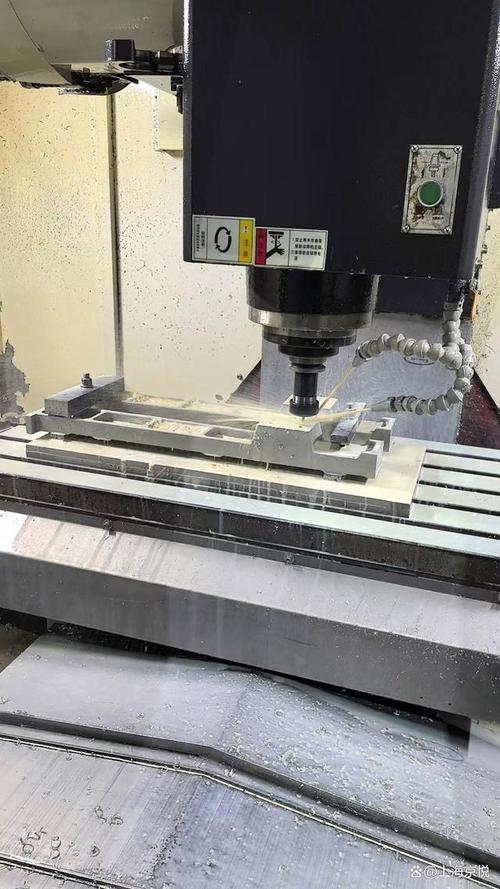
在现代工业的庞大体系中,机械配件加工是支撑起无数尖端设备的基石。当我们踏入一家专注于高难度零件制造的精密工厂,仿佛进入了一个微观与宏观交织的科技世界。这里没有震耳欲聋的喧嚣,只有恒温恒湿的车间里,精密机床发出的稳定而富有节奏的嗡鸣。
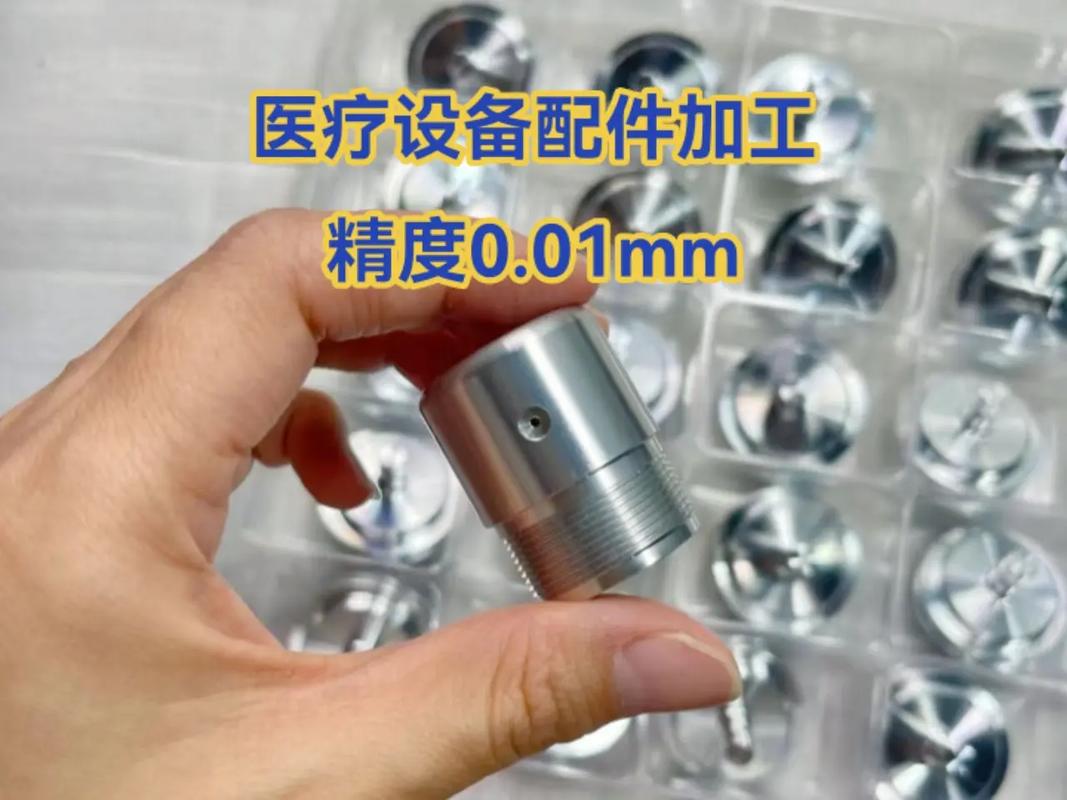
高难度零件,往往意味着复杂的几何形状、极严的公差要求、特殊的材料性能以及苛刻的表面完整性。它们可能是一枚用于航空发动机的钛合金整体叶盘,一个内燃机高压共轨系统中的微米级喷油嘴,或是半导体设备中需要绝对真空密封的陶瓷腔体。这些零件的制造,已远非传统车铣刨磨所能涵盖,而是一场集材料科学、力学仿真、精密控制与智能检测于一体的综合技术较量。
第一步永远是“读懂”图纸与材料。工程师们首先要对零件的服役条件进行深刻分析:它要承受多高的温度?多强的腐蚀?多频繁的交变载荷?选材随之确定,可能是不锈钢、高温合金、钛合金,甚至是工程陶瓷或难熔金属。这些高性能材料往往也是典型的“难加工材料”,它们的切削加工性极差,容易导致刀具磨损、工件变形或表面微裂纹。因此,从工艺路线的顶层设计开始,就必须量身定制。
走进车间,首先映入眼帘的是五轴联动加工中心。这种设备能够在一台机床上实现刀具与工件在空间五个自由度上的相对运动,从而对复杂曲面进行一次装夹的连续加工。相比三轴机床,它避免了多次装夹带来的定位误差,尤其擅长加工叶轮、叶片、复杂模具型腔等空间自由曲面。操作员们通过CAM软件生成的刀轨,需要经过反复的仿真验证,确保刀具不会与零件或夹具发生干涉,且切削载荷均匀。在切削过程中,高压冷却液精确冲刷向刀尖,带走热量与切屑。而机床的核心——主轴与光栅尺,则以纳米级的分辨率实时反馈位置,确保每一道刀轨都被忠实地执行。
对于那些硬度极高或要求极低损伤的零件,电火花加工与线切割便成为主角。电火花加工利用连续的火花放电产生的高温,一点点“蚀除”金属,几乎不产生宏观切削力,因此特别适合加工硬质合金模具、深窄槽、清角部位。而慢走丝线切割,则用一根细如发丝的金属丝作为电极,在去离子水中进行放电切割,精度可达微米级,表面粗糙度可与磨削媲美。工艺员们常常将铣削与电火花结合起来,先用铣削去除大部分余量,再由电火花完成精细结构与清根。
当零件从机床上取下,检验才刚刚开始。三坐标测量机如同一位审判官,用红宝石测头轻柔地触碰零件表面,逐点采集坐标数据,与CAD模型进行比对,生成详尽的偏差色谱图。但仅凭三坐标还不够——对于内部缺陷,需要工业CT进行无损“透视”;对于表面细微裂纹,需要荧光渗透或涡流检测;而对于微观组织与残余应力,则可能借助X射线衍射仪或电子显微镜。只有通过这套立体化的检测体系,才能判定一个高难度零件是否真正诞生。
在这个精密制造世界里,人的角色亦发生转变。操作者不再是简单的手工技工,而是观察者、决策者与修正者。他们需要从切削声音的变化、切屑的颜色与形态、机床负载的细微波动中,敏锐地捕捉异常。例如,当加工钛合金时,切屑如果呈现银白色且呈连续螺卷状,说明参数正常;如果出现紫褐色并变得短碎,则表明切削温度过高,可能损伤刀具或材料。这样的经验,往往需要数年的虚心积累。
环境的稳定性堪比实验室。温度波动会引起材料与机床的热胀冷缩,对于微米甚至亚微米级精度而言,这无疑是致命的。因此,高等级车间通常恒温在20±0.5℃,湿度控制在45%左右。地基采用防振沟,隔绝外界交通与动力设备的振动干扰。洁净的空气过滤系统,则防止粉尘划伤已加工表面。
一个个高难度零件在严谨的工艺、先进的装备、细致的检测与熟悉材料的匠人手中被创造出来。它们被装入航空发动机、涡轮压缩机、精密医疗器械或光刻机中,转化为澎湃的动力、精准的动作与稳定的光束。探秘这样的精密制造世界,我们看到的不仅是冷峻的金属与复杂的工艺,更是人类对极致不变的热忱与守护。
如若转载,请注明出处:http://www.wfliangcheng.com/product/49.html
更新时间:2026-10-21 22:00:31