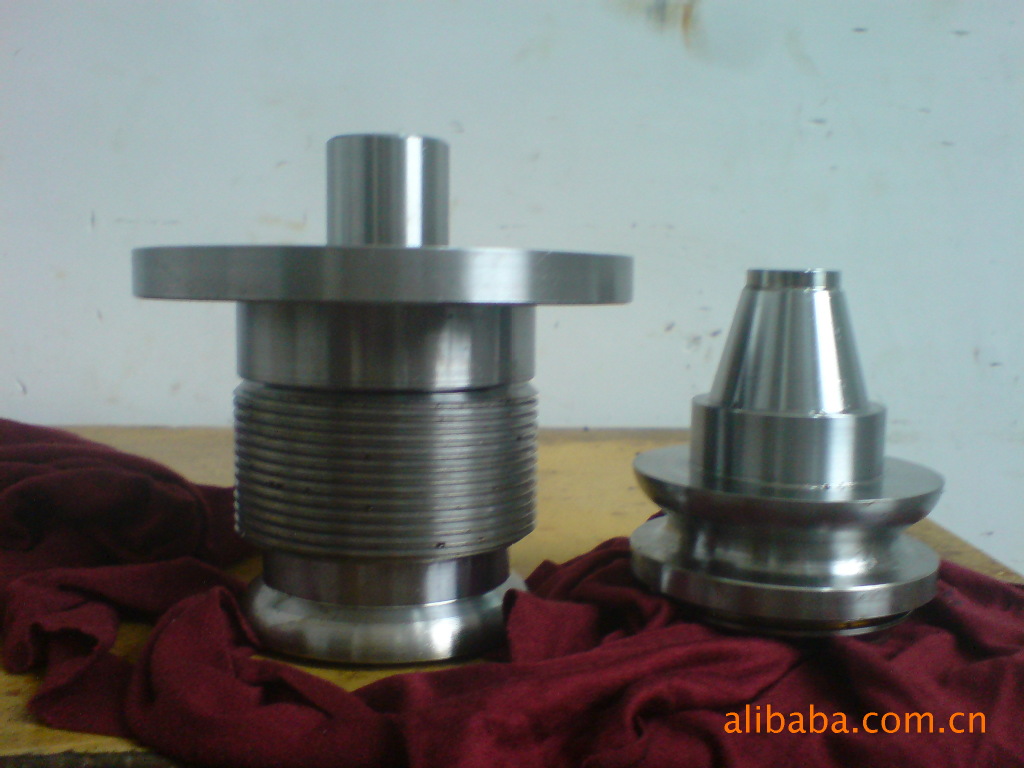
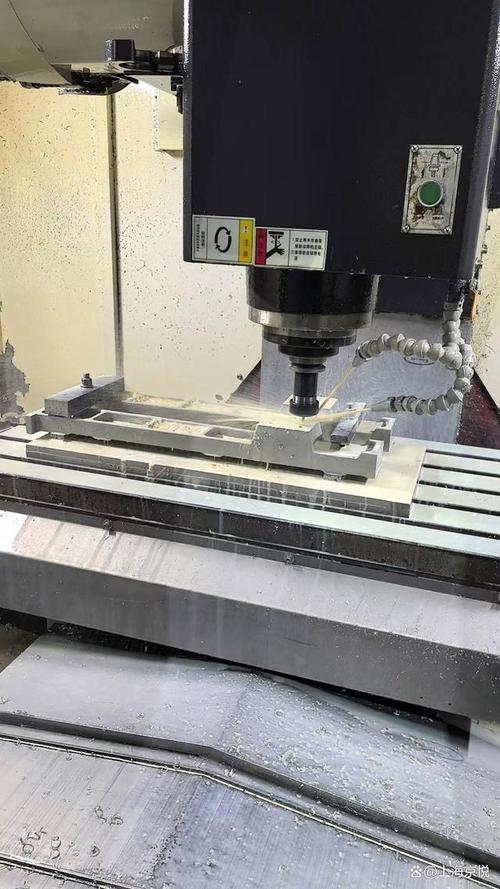
工厂直供卧式加工中心 驱动机械配件加工效率与精度的核心引擎
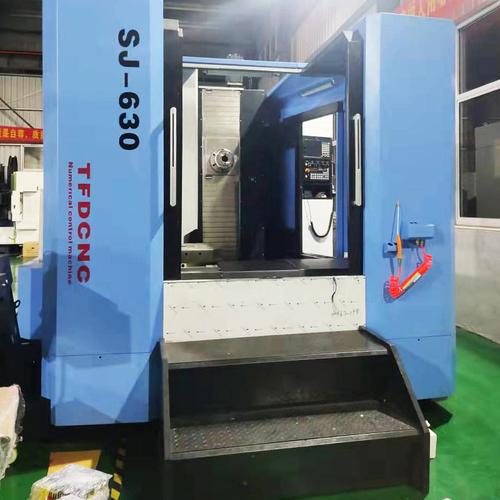
在当今竞争激烈的制造业环境中,机械配件加工行业正面临着前所未有的挑战:如何在不牺牲精度的前提下,大幅提升生产效率?如何缩短交付周期,同时有效控制成本?答案往往隐藏在加工设备的核心选择之中。工厂直供卧式加工中心,正以其卓越的刚性、高效的加工能力和稳定的精度表现,成为众多机械配件加工企业的首选方案。
一、 为什么卧式加工中心是机械配件加工的理想选择?
机械配件种类繁多,从箱体、壳体到复杂的阀块、法兰,其共同特点是需要多面加工、孔系密集且对位置精度要求极高。与立式加工中心相比,卧式加工中心的主轴轴线与工作台平行,这一结构特性带来了天然的优势:
- 卓越的排屑性能: 切屑在重力作用下自然落下,避免了立式加工中切屑堆积在工件型腔内的难题,尤其适合深腔、大余量的箱体类零件连续加工,有效减少因铁屑缠绕导致的刀具崩刃和表面划伤。
- 一次装夹完成多面加工: 配备数控回转工作台(B轴)后,工件在一次装夹后即可完成除安装面外的其余四个面的铣削、钻孔、攻丝、镗孔等工序。这极大地减少了重复装夹带来的定位误差,显著提升各加工面之间的位置精度(如平行度、垂直度、同轴度)。
- 高刚性重切削能力: 卧式结构通常采用更稳固的倒T型床身和更优化的力流线设计,配合大扭矩主轴,能够轻松应对铸铁、钢件乃至高硬度合金材料的重负荷切削,保证机械配件的尺寸稳定性。
二、 工厂直供模式,为机械配件加工带来哪些核心价值?
选择“工厂直供”的卧式加工中心,不仅仅是购买一台设备,更是为加工企业引入了从成本到服务的全链条竞争力提升:
1. 成本优化,投资回报更快
去除中间商环节,工厂直供意味着更低的首期采购成本。缺少了层层的沟通壁垒,终端用户的需求(如针对特定机械配件的夹具定制、刀具方案、程序优化)能够直接反馈至制造工厂的技术部门,使设备在出厂前就能完成更贴合实际生产的定制化配置,缩短了设备的调试投产周期,让您更快收回投资。
2. 配置透明,避免“减配”陷阱
工厂直供让您有机会深入了解设备的“内核”。您可以清晰地确认核心部件的品牌与等级——例如,是否采用了高刚性的铸造床身、是否搭配了高精度预载的滚柱导轨、主轴是否选用国际知名品牌或同等性能的国产精品、数控系统与驱动单元是否匹配最优。透明的配置单是加工精度长期稳定的基石。
3. 高效服务,保障连续生产
工厂直供模式下的售后服务链条最短。当设备在加工复杂机械配件出现报警或精度波动时,工厂的技术支持团队能够更快速地响应。原厂备件库存充足、针对性的操作与编程培训、定期的预防性维护提醒,这些都能最大化您的设备综合效率(OEE),减少非计划停机损失。
三、 选型与应用建议:如何匹配您的机械配件加工需求?
面对不同规格和批量的机械配件,如何挑选最合适的工厂直供卧式加工中心?建议重点关注以下三个维度:
- 工作台尺寸与承重: 根据典型零件(如减速机壳体、泵体、阀体)的外形尺寸和重量来选择。工作台尺寸应略大于零件最大轮廓,以保证加工行程覆盖和夹具有足够的安装空间。承重能力需留有余量,确保重切削时的稳定性。
- 主轴转速与扭矩: 对于以铣削平面、镗孔为主的铸铁件,建议选择大扭矩、中低转速的齿轮传动主轴;对于铝合金件且需大量钻孔攻丝的加工,则更适合高转速、响应快的直驱电主轴。明确您的典型加工材质和刀具要求是关键。
- 刀库容量与换刀速度: 若机械配件加工工序复杂,需使用大量刀具,则应选择大容量刀库(如40把以上),避免频繁手动换刀。快速的换刀速度(刀对刀时间)直接影响辅助加工时间,对大批量生产尤为关键。
一个有效的评估方法是:将您的典型零件图纸和工艺要求提供给工厂直供方,要求其进行切削试件演示,并出具节拍计算与精度检测报告。 实践是检验加工效率的最佳标准。
###
在机械配件加工行业向智能化、高精度化转型的过程中,工厂直供卧式加工中心凭借其在结构上的固有优势以及供应链模式带来的成本服务红利,正成为越来越多精明加工者的务实之选。它不仅是替代老旧设备的升级产品,更是企业提升核心竞争力的战略投资。与其在低效的装夹与屡屡超差的精度间反复纠结,不如从源头开始——选择一台真正懂你加工需求的、直供自工厂的硬实设备。
如若转载,请注明出处:http://www.wfliangcheng.com/product/48.html
更新时间:2026-10-21 15:50:57